En la construcción de naves industriales, puentes, torres y edificios con estructuras de acero, la soldadura es el proceso de unión por excelencia. A diferencia de las uniones atornilladas, donde la transferencia de carga se realiza a través de elementos mecánicos estandarizados, una unión soldada convierte dos piezas independientes en un solo cuerpo monolítico mediante la fusión térmica del material base y el aporte.
Sin embargo, la calidad de una soldadura no puede garantizarse únicamente mediante la inspección visual externa. Los defectos internos —como porosidades profundas, falta de penetración en la raíz o microfisuras ocultas— pueden comprometer severamente la capacidad portante del elemento. Por ello, el control de calidad riguroso en la infraestructura metálica moderna se apoya en los Ensayos No Destructivos (END).
1. El límite de la inspección visual (VT)
La inspección visual (Visual Testing – VT) es el primer filtro obligatorio en cualquier obra metálica. Permite detectar irregularidades superficiales evidentes como socavaduras, salpicaduras excesivas, perfiles de cordón incorrectos o poros abiertos al exterior.
No obstante, hasta el 80% de las discontinuidades críticas en una soldadura se encuentran en el interior del cordón o en la raíz, zonas completamente inaccesibles para el ojo humano. Confiarse exclusivamente a la apariencia externa de una soldadura es un riesgo inaceptable en proyectos estructurales de alta responsabilidad.
2. Métodos principales de Ensayos No Destructivos (END) aplicados al acero estructural
Dependiendo de la geometría de la unión, el tipo de esfuerzo al que estará sometida la estructura y los códigos aplicables (como el código AWS D1.1 para estructuras de acero en edificación), se despliegan distintas técnicas de inspección avanzada:
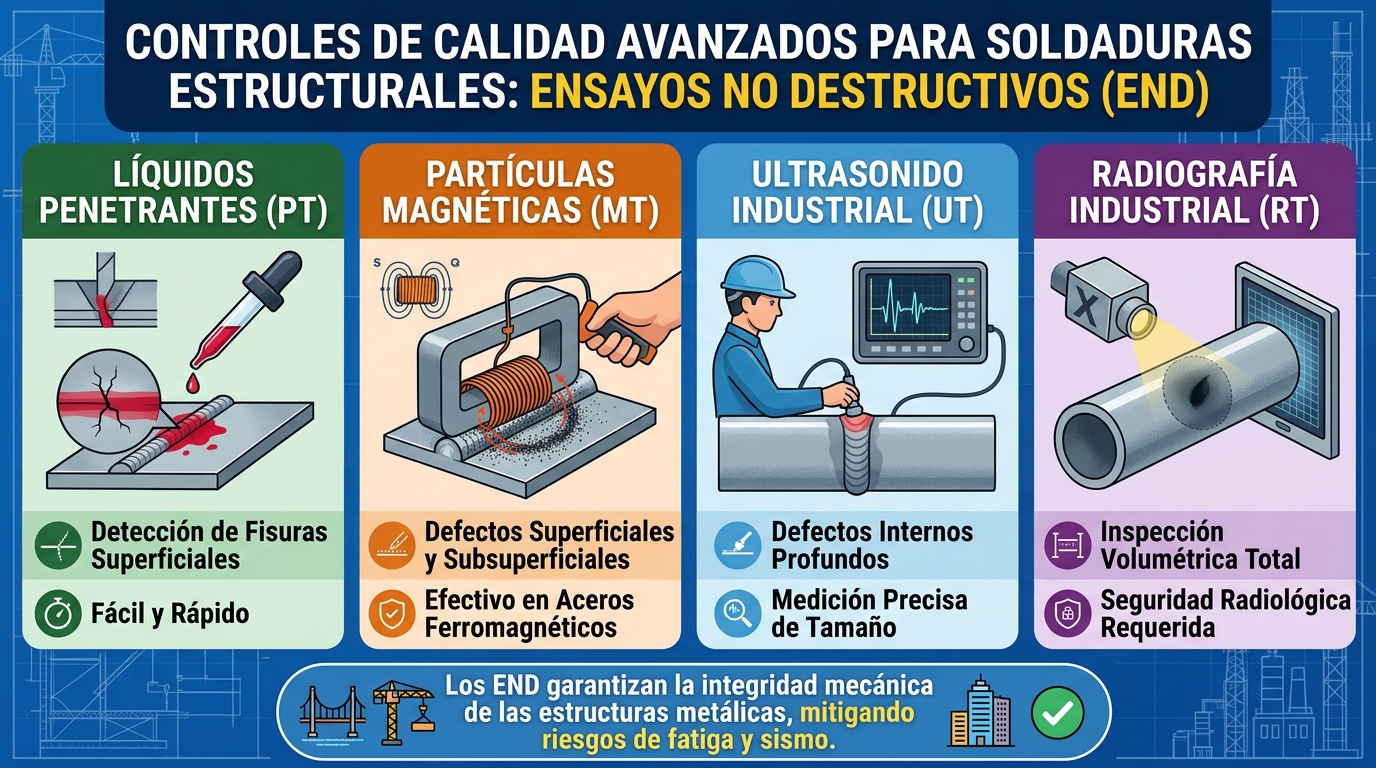
A. Líquidos Penetrantes (PT)
- Principio: Se aplica un líquido colorante de alta mojabilidad sobre la superficie limpia de la soldadura. Tras un tiempo de penetración, se limpia el excedente y se aplica un revelador blanco. El líquido atrapado en las microfisuras superficiales asciende por capilaridad, marcando con precisión las fallas abiertas al exterior.
- Aplicación: Ideal para detectar grietas superficiales en aceros inoxidables o perfiles no magnéticos, aunque es inútil para defectos internos.
B. Partículas Magnéticas (MT)
- Principio: Se magnetiza la zona de soldadura mediante un yugo electromagnético y se espolvorean partículas ferromagnéticas (secas o en suspensión húmeda). Si existe una discontinuidad superficial o subsuperficial (hasta pocos milímetros de profundidad), las líneas de flujo magnético se «fugan» hacia el exterior, atrayendo las partículas y delineando exactamente el defecto.
- Aplicación: Muy utilizado en inspección de soldaduras en filete y de penetración completa en talleres y montajes en campo.
C. Ultrasonido Industrial (UT)
- Principio: Un transductor piezoeléctrico emite ondas acústicas de alta frecuencia que viajan a través del acero. Cuando las ondas encuentran una discontinuidad interna (como una inclusión de escoria o falta de fusión), se reflejan parcialmente, generando ecos que son interpretados en una pantalla digital.
- Aplicación: Es el método principal para evaluar soldaduras de penetración completa en juntas a tope y en T, permitiendo medir con exactitud la profundidad y el tamaño del defecto interno sin dañar el material.
D. Radiografía Industrial (RT)
- Principio: Se utiliza radiación ionizante (rayos X o rayos Gamma) para atravesar el espesor de la soldadura, proyectando una imagen sobre una placa fotográfica o detector digital colocado al otro lado. Las zonas con menor densidad (poros o cavidades internas) dejan una mancha más oscura en el registro radiográfico.
- Aplicación: Común en recipientes a presión y uniones tubulares críticas de alta responsabilidad, aunque su uso en obra civil está limitado por las estrictas normas de seguridad radiológica.
3. Criterios de aceptación y rechazo según códigos normativos (AWS D1.1)
Los ensayos no destructivos no se interpretan de manera subjetiva; deben confrontarse contra los criterios estrictos establecidos en los códigos de diseño y fabricación. Por ejemplo, la norma AWS D1.1 (Structural Welding Code – Steel) clasifica las estructuras según su nivel de fatiga y define tolerancias precisas:
- Tolerancia cero para fisuras: Cualquier grieta, sin importar su tamaño o ubicación (ya sea en el metal base o en el cordón de soldadura), es motivo de rechazo absoluto e inapelable. No se permite reparar una fisura simplemente rellenándola; requiere el esmerilado total de la zona afectada y una nueva soldadura bajo procedimiento calificado.
- Porosidades y tamaño de defectos: Se establecen tablas de longitud máxima acumulada de poros o inclusiones permitidas en función del espesor de la placa y de si la estructura está sujeta a cargas estáticas o cíclicas.
4. Protocolo de actuación ante un rechazo de soldadura
Cuando un END reporta un defecto inaceptable en una unión estructural, se debe seguir un protocolo técnico estricto:
- Delimitación y marcado: El inspector certificado marca con precisión milimétrica la zona defectuosa sobre el perfil metálico.
- Excavación mecánica: Se retira el material defectuoso mediante esmerilado o ranurado térmico controlado, cuidando de no dañar el metal base adyacente.
- Inspección secundaria: Se verifica mediante líquidos penetrantes o partículas magnéticas que la fisura o defecto haya sido completamente erradicado antes de proceder a la reparación.
- Resoldadura y re-inspección: Se aplica nuevamente el proceso de soldadura bajo el procedimiento calificado (WPS) original y se somete el área intervenida al mismo ensayo no destructivo para certificar su conformidad definitiva.
Los ensayos no destructivos son el puente indispensable entre la teoría del cálculo estructural y la realidad constructiva en el taller o en la obra. Integrar un plan formal de inspección por END garantiza que las uniones soldadas posean la integridad mecánica necesaria para soportar las exigencias de carga, sismo y fatiga a lo largo de toda la vida útil de la infraestructura metálica.